Uutiset

Mitkä järjestelmät muodostavat modernin betonilohkojen tuotantolinjan?

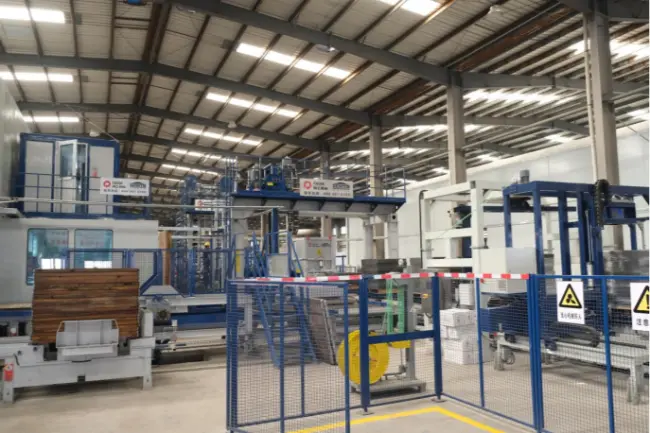
Moderni betoniharkkojen tuotantolinja koostuu useista toisiinsa yhdistetyistä järjestelmistä: raaka-aineiden varastoinnista ja annostelusta, betonin sekoittamisesta, materiaalin kuljetuksesta, lohkon muovauksesta, lavojen käsittelystä, kovetuksesta, valmiiden tuotteiden kuutioinnista ja pakkaamisesta sekä keskitetystä ohjauksesta. Yhdessä nämä järjestelmät muuttavat kiviainekset, sementtiä, vettä ja muita sopivia materiaaleja valmiiksi betonilohkoiksi ja päällystystuotteiksi koordinoidun valmistusprosessin avulla.

Tuotantolinja ei kuitenkaan ole pelkkä kokoelma samaan tehtaaseen asennettuja koneita. Jokaisen järjestelmän tulee toimia yhteensopivalla nopeudella, käsitellä tarvittava materiaalimäärä ja täyttää seuraavan vaiheen tuotantovaatimukset. Korkean suorituskyvynlohkojen valmistuskoneei esimerkiksi pysty tuottamaan odotettua tuottoaan, jos sekoitin syöttää betonia liian hitaasti tai kovetusjärjestelmä ei pysty käsittelemään muovattuja tuotteita ajoissa.


Valmistajille, jotka suunnittelevat uutta tehdasta tai päivittävät olemassa olevaa laitosta, näiden järjestelmien yhteentoimivuuden ymmärtäminen on ensimmäinen askel oikean valinnassa.betonilohkojen tuotantolinja.

1. Mitkä ovat betonilohkojen tuotantolinjan pääjärjestelmät?

Koko tuotantolinja voidaan yleensä jakaa kahdeksaan toimivaan järjestelmään. Tarkka kokoonpano riippuu kohdetuotteista, vaaditusta tehosta, automaatiotasosta, tehdasasettelusta ja investointisuunnitelmasta.

1.1 Raaka-aineiden varastointi- ja annostelujärjestelmä

Jokainen betonituote alkaa raaka-aineista. Niiden laatu, konsistenssi ja mittasuhteet vaikuttavat suoraan valmiiden lohkojen ominaisuuksiin.

Tyypillinen raaka-aineiden käsittely- ja annostelujärjestelmä sisältää:

•Kiviaineksen säilytysastiat hiekalle, murskeelle ja muille kiviaineksille.

•Sementtisiilot irtotavaran varastointiin.

•Ruuvikuljettimet sementin siirtämiseksi annostelulaitteistoon.

•Kiviaineksen annostelulaitteet eri materiaaliosien mittaamiseen.

•Veden ja lisäaineiden annosteluyksiköt betoniseoksen ohjaamiseen.

Annostelujärjestelmä mittaa tarvittavat määrät kutakin ainesosaa ennen kuin ne tulevat sekoittimeen. Tarkka annostelu auttaa säilyttämään tasaiset sekoitusominaisuudet tuotantoerästä toiseen.

Paikallisesti saatavilla olevien kiviainesten tai kierrätysmateriaalien kanssa työskentelevien valmistajien materiaalien ominaisuudet ansaitsevat erityistä huomiota. Kosteus, hiukkaskokojakauma, luokittelu ja materiaalin vaihtelu voivat kaikki vaikuttaa eräprosessiin.

Mitä asiakkaiden tulee ottaa huomioon?

Kun arvioidaan abetonin annostelujärjestelmä lohkotuotantoon, ota huomioon kiviainestyyppien lukumäärä, vaadittu erän tarkkuus, tallennuskapasiteetti ja yhteensopivuus aiotun sekoittimen kanssa.

Jos laitos aikoo käyttää teollisuuden sivutuotteita, kuten lentotuhkaa tai teräskuonaa, annostelussa tulee ottaa huomioon myös niiden käsittelyominaisuudet ja sekoitussuunnitteluvaatimukset. Kaikki toissijaiset materiaalit eivät sovellu jokaiseen betonituotteeseen.

1.2 Betonin sekoitusjärjestelmä

Kun raaka-aineet on mitattu, ne siirtyvät sekoitusjärjestelmään.

Tämän vaiheen tarkoituksena on jakaa sementti, kiviainekset, vesi ja muut hyväksytyt aineosat tasaisesti koko seokseen. Toisin kuin tavanomaisissa valmisbetonisovelluksissa, monissa betoniharkkojen tuotantoprosesseissa käytetään suhteellisen matalan jäykkyyden omaavia tai puolikuivia betoniseoksia.

Sekoitusjärjestelmä voi sisältää:

•Päämateriaali betonisekoittimet.

•Face-mix sekoittimet tuotteille, jotka vaativat erillisen pintakerroksen.

•Sekoitusalustat ja ruokintalaitteet.

•Veden ja lisäaineiden annostelujärjestelmät.

•Kuljettimet tai kauhahissit sekabetonin siirtoon.

Joillakin tuotantolinjoilla on myös erillinen pigmenttisekoitusjärjestelmä värillisten päällystepalojen ja muiden koristebetonituotteiden valmistukseen.

Sekoituslaatu vaikuttaa enemmän kuin valmiin lohkon ulkonäkö. Epätasainen seos voi johtaa vaihteluihin materiaalin jakautumisessa, tiivistymiskäyttäytymisessä, mitoissa ja tuotteen lujuudessa.

Mitä asiakkaiden tulee ottaa huomioon?

Thebetonisekoitin lohkojen valmistuskoneeseen tulee valita vaaditun tuotantosyklin, erämäärän, betonin koostumuksen ja tuotevalikoiman mukaan.

Tärkeää on myös erottaa spesifikaatiolomakkeessa ilmoitettu sekoituskapasiteetti ja lohkokoneeseen toimitettava todellinen käyttökelpoisen betonin määrä. Sekoittimen on valmistettava ja purettava materiaali riittävän nopeasti kestämään jatkuvat muovaustoimenpiteet.

1.3 Materiaalin kuljetus- ja jakelujärjestelmä

Sekoituksen jälkeen tuore betoni on toimitettava muovauskoneeseen ilman tarpeettomia viivytyksiä tai materiaalien erottelua.

Tämä on kuljetus- ja jakelujärjestelmän tehtävä.

Tuotantoasetelmasta riippuen se voi sisältää:

•Hihnakuljettimet kiviaines- ja sekabetonille.

•Kauhahissit pystysuoraan materiaalin siirtoon.

•Betoniset siirtosuppilot.

•Face-mix ja base-mix jakelulaitteet.

•Ruokintakehykset ja materiaalinjakomekanismit.

Kaksikerroksisten päällystyspalojen valmistuksessa pohjamateriaali ja pintamateriaali voivat vaatia erilliset sekoitus- ja syöttöjärjestelyt.

Hyvin suunniteltu kuljetusjärjestelmä pitää materiaalin saannin synkronoituna lohkokoneen kanssa. Se myös vähentää tarpeetonta manuaalista käsittelyä ja auttaa ylläpitämään organisoidumpaa tuotantovirtaa.

Tämä osa linjasta on joskus aliarvioitu tehdassuunnittelun aikana. Siltikään kykenevä sekoitin ja muovauskone ei voi toimia jatkuvasti, jos materiaalin siirrosta tulee toistuva pullonkaula.

Mitä asiakkaiden tulee ottaa huomioon?

Kun suunnittelet atäysin automaattinen betonilohkojen tuotantolinja, tutkia sekoittimen ja muovauskoneen välistä etäisyyttä, kuljetuskapasiteettia, siirtopisteitä ja materiaalivirtojen määrää.

Asettelun tulisi minimoida tarpeettomat siirrot ja samalla sallia riittävä pääsy tarkastusta, puhdistusta ja huoltoa varten.

1.4 Päälohkon muodostusjärjestelmä

Lohkojen valmistuskone on tuotantolinjan keskusmuodostusyksikkö. Se muuntaa valmistetut betoniseokset tuotteiksi, joilla on määritellyt mitat, muodot ja pintaominaisuudet.

Useimmat nykyaikaiset automaattiset betonilohkokoneet käyttävät muottijärjestelmien, tärinän, hydraulisen paineen ja ohjatun materiaalin syöttötavan yhdistelmää betonituotteiden muodostamiseen.

Tyypillinen muotoilujärjestelmä sisältää:

•Koneen päärunko.

•Muotti- ja peukalointipääkokoonpanot.

•Tärinäjärjestelmä.

•Hydraulijärjestelmä.

•Materiaalin syöttöjärjestelmä.

•Lavojen syöttö- ja asemointimekanismi.

•Sähkö- ja automaatioohjaukset.

Valmistuksen aikana tarvittava betoniseos jaetaan muottipesään. Tärinä ja puristus tiivistävät sitten materiaalin määritettyyn tuotteen muotoon. Vastavaletut tuotteet siirretään seuraavaan vaiheeseen.

Erilaiset muottikonfiguraatiot mahdollistavat yhden konealustan valmistavan erilaisia ​​tuotteita koneen toiminta-alueen ja yhteensopivien laitteiden asetuksista riippuen.

Yleisiä sovelluksia ovat:

•Ontot betonilohkot.

•Kiinteät betonilohkot.

•Betoniset päällystelaatat.

•Reunakivet ja reunakivet.

•Ruohopäällysteet ja läpäisevät päällysteet.

•Kaltevuussuojat.

•Muut betonielementit.

Koneen tärinätekniikka, muotin suunnittelu, syöttöjärjestely ja käyttöparametrit vaikuttavat kaikki muotoilun suorituskykyyn.

Mitä asiakkaiden tulee ottaa huomioon?

Kun valitset anautomaattinen betonilohkojen valmistuskone, älä keskity yksinomaan sen mainostettuun kiertoaikaan.

Tarkista tuotteen todelliset mitat, tuotteiden lukumäärä muottia kohden, käytettävissä olevat muottikokoonpanot, tärinäjärjestelmä, tuotteen enimmäiskorkeus ja yhteensopivuus aiotun betoniseoksen kanssa.

Tavallisille ontelolohkoille sopiva kone voi vaatia erilaisia ​​työkaluja tai konfiguraatioita suurten päällystystuotteiden tai erikoisbetoniyksiköiden valmistukseen.

1.5 Lavojen käsittely- ja kiertojärjestelmä

Tuotantolavat ovat tärkeässä roolissa automatisoidussa betonilohkovalmistuksessa.

Ne muodostavat tukipinnan muovauksen aikana ja kuljettavat vasta muodostettuja tuotteita myöhempien käsittely- ja kovetusvaiheiden läpi. Monilla automatisoiduilla tuotantolinjoilla samat lavat kiertävät takaisin muovauskoneeseen uudelleenkäyttöä varten.

Tyypillinen kuormalavojen käsittelyjärjestelmä voi sisältää:

•Automaattiset kuormalavojen syöttölaitteet.

•Lavojen paikannuslaitteet.

•Märkälohkokuljettimet.

•Hissit ja laskut.

•Sormiautot tai siirtoautot.

•Tyhjät lavan palautuskuljettimet.

•Lavojen keräys- ja puskurointilaitteet.

Kiertoprosessi noudattaa yleensä tätä järjestystä:

①Tyhjä lava toimitetaan ja sijoitetaan lohkokoneeseen.

②Juuri valetut tuotteet siirretään lavalla.

③Lava ja vihreät lohkot liikkuvat kohti kovettumisaluetta.

④Kovettumisen jälkeen valmiit tuotteet erotetaan lavalta.

⑤Tyhjä lava palaa muovauskoneeseen toista tuotantosykliä varten.

Tämä on jatkuva silmukka eikä yksisuuntainen kuljetusprosessi.

Myös kuormalavojen tekniset tiedot ovat tärkeitä. Mittojen, tasaisuuden, jäykkyyden, painon ja toistuvan tärinän kestävyyden tulee vastata lohkokonetta ja käsittelylaitteita.

Mitä asiakkaiden tulee ottaa huomioon?

Kun valitset abetonilohkokoneen kuormalavojen käsittelyjärjestelmä, arvioi koko kiertokiertoon tarvittavien lavojen lukumäärä, siirtonopeus, lavamateriaali ja käsittelytapa.

Riittämättömät lavamäärät voivat keskeyttää tuotannon, vaikka pääkoneen ja kovetuslaitteiden kapasiteetti olisi riittävä.

1.6 Kovetus ja Green-Block -käsittelyjärjestelmä

Juuri valetut betonilohkot eivät ole heti valmiita käsittelyyn, pinoamiseen tai toimitukseen. Ne tarvitsevat asianmukaiset kovettumisolosuhteet saavuttaakseen vaaditun lujuuden ja kestävyyden.

Kovetusjärjestelmä hallitsee vasta muodostettujen tuotteiden liikkumista, varastointia ja kovettumista.

Tehtaan tuotantokaavasta ja layoutista riippuen yleisiä kokoonpanoja ovat:

Kuivaustelineet

Lavoilla olevat tuoreet tuotteet siirretään niille tarkoitettuihin hyllyasemiin. Tämä järjestely järjestää kovettumistilan ja tukee järjestelmällistä kuormalavojen kiertoa.

Sormi-auton kovetusjärjestelmät

Sormiauto siirtää lavoja tuotantoalueen ja kuivatusasemien välillä. Sitä käytetään yleisesti automatisoiduilla tuotantolinjoilla, joissa on organisoidut kuivaustelineet tai -kammiot.

Korkean tason kovetusjärjestelmät

Hissit, sormivaunut ja automatisoidut varastojärjestelyt siirtävät lavoja monitasoisten kovettumisalueiden läpi. Nämä järjestelmät voivat auttaa hyödyntämään käytettävissä olevaa tehdastilaa.

Lattian tai pihan kovetus

Joissakin tuotantolaitoksissa käytetään erityisiä lattia-alueita kuivatukseen ja tuotteiden väliaikaiseen varastointiin. Tämä lähestymistapa voi sisältää enemmän manuaalista käsittelyä automaatioasteesta riippuen.

Sopiva kovetusmenetelmä riippuu tuotetyypistä, tuotantomäärästä, käytettävissä olevasta tilasta, paikallisesta ilmastosta ja vaaditusta käsittelytehokkuudesta.

On syytä muistaa, että kovetus ei ole pelkkä varastointi. Lämpötila, kosteus, kovettumisen kesto ja tuotteen käsittelyolosuhteet vaikuttavat kaikki betonin lujuuden kehittymiseen.

Mitä asiakkaiden tulee ottaa huomioon?

Kun arvioidaan abetonilohkon kovetusjärjestelmä, katso käytettävissä olevien säilytyspaikkojen määrää pidemmälle.

Harkitse kuormalavojen koko kiertokulkua, kovettumiskapasiteettia, ympäristöolosuhteita, tuotteen käsittelyvaatimuksia ja sitä, kuinka kovettuneet lavat palaavat purku- ja kuutiovaiheeseen.

Kovetusjärjestelmän on kyettävä ottamaan huomioon muovauskoneen tuotto ilman tuoreiden tuotteiden ruuhkaa.

1.7 Valmiiden tuotteiden kuutio- ja pakkausjärjestelmä

Kovettumisen jälkeen betonituotteet siirretään valmiiden tuotteiden käsittelyosastolle.

Tämän järjestelmän päätarkoitus on erottaa tuotteet kuormalavoistaan, järjestää ne tallipinoihin ja valmistella varastointia tai kuljetusta varten.

Tyypillisiä varusteita ovat:

•Automaattiset kuutiot.

•Lohkojen erottimet.

•Tuotekuljettimet.

•Lavojen palautusjärjestelmät.

•Vanne- tai käärintäkoneet.

•Valmiiden tuotteiden siirtolaitteet.

Automaattinen kuutiointijärjestelmä järjestää kovettuneet lohkot määrättyihin pinokokoonpanoihin. Laitesuunnittelusta riippuen se voi myös erottaa tuotteet tuotantolavoistaan ​​ja palauttaa tyhjiä lavoja kiertojärjestelmään.

Pakkauslaitteet kiinnittävät sitten valmiit pinot varastointia, käsittelyä tai toimitusta varten.

Jakelijoille, rakennusurakoitsijoille ja infrastruktuuriprojekteille toimittaville valmistajille lopputuoteosio on erityisen tärkeä. Huonosti järjestetty pinoaminen tai käsittely voi vahingoittaa tuotteita sen jälkeen, kun ne ovat saaneet päätökseen muodostus- ja kovetusprosessit.

Mitä asiakkaiden tulee ottaa huomioon?

Kun valitset anautomaattinen betonilohkojen kuutio- ja pakkausjärjestelmä, vahvistaa sen yhteensopivuuden tuotteen mittojen, pinokokoonpanojen, käsittelyvaatimusten ja pääkoneen tehon kanssa.

Muovauskapasiteetin lisäämisestä ei ole juurikaan hyötyä, jos kuutio- ja pakkauslaitteet eivät pysty käsittelemään valmiita tuotteita vertailukelpoisella nopeudella.

1.8 Keskitetty sähköinen ohjaus- ja automaatiojärjestelmä

Lopullinen järjestelmä yhdistää eri tuotantovaiheet ja koordinoi niiden toimintaa.

Nykyaikaiset automaattiset tuotantolinjat käyttävät yleisesti PLC-pohjaisia ​​ohjausjärjestelmiä, teollisuuden kosketusnäyttöjä, antureita ja tietoliikenneverkkoja laitteiden liikkeiden ja tuotantojaksojen hallintaan.

Kokoonpanosta riippuen ohjausjärjestelmä voi koordinoida:

•Aggregaattien annostelu ja materiaalin annostelu.

•Sekoittimen toiminta ja materiaalin poisto.

•Materiaalin syöttö ja jakelu.

•Estä koneen liikkeet ja muovausjaksot.

•Lavojen siirto- ja kuivatustoimenpiteet.

•Valmiiden tuotteiden käsittely.

•Laitteiden tilan seuranta ja tuotantotietojen kerääminen.

Keskitetty ohjausjärjestely auttaa käyttäjiä valvomaan tuotantoprosessia koordinoidusta käyttöliittymästä sen sijaan, että hallitsisivat jokaista konetta itsenäisesti.

Digitaaliset valvontaominaisuudet voivat tukea myös kunnossapidon suunnittelua tarjoamalla pääsyn laitteiden toimintatietoihin ja tunnistamalla huomiota vaativat olosuhteet.

Mitä asiakkaiden tulee ottaa huomioon?

Kun arvioidaan aPLC-ohjausjärjestelmä automaattiseen lohkotuotantolinjaan, tarkista ohjausalusta, laitteiden tiedonsiirtovaatimukset, käytettävissä olevat käyttötiedot, hälytystoiminnot ja etävalvonnan laajuus.

Ohjausjärjestelmän tulee myös mahdollistaa asianmukainen pääsy vianmääritystä, parametrien säätöä ja rutiinihuoltoa varten.

2. Kuinka nämä järjestelmät toimivat yhdessä täydellisessä tuotantolinjassa?

Jokaisen järjestelmän ymmärtäminen erikseen on hyödyllistä. Mutta tehdassijoittajalle tärkeämpi kysymys on, miten laitteet toimivat yhtenä tuotantoprosessina.

Tyypillinen automaattinen betonilohkotuotannon työnkulku voidaan tiivistää seuraavasti:Raaka-aineiden varastointi→ Erotus→ Sekoitus→ Materiaalin kuljetus→ Lohkon muodostus→ Lavojen siirto→ Kovetus→ Kuutioiminen→ Pakkaus→ Valmiiden tuotteiden säilytys

Tyhjät lavat palaavat sitten muovauskoneeseen, jolloin kierrätysjakso päättyy. Jokainen vaihe riippuu edellisen ja seuraavan vaiheen suorituskyvystä.

Jos esimerkiksi annostelu- ja sekoitusjärjestelmät eivät pysty toimittamaan tarpeeksi betonia, lohkokone saattaa joutua odottamaan materiaalia. Jos kuormalavojen siirto on liian hidasta, koneen ympärille saattaa kertyä juuri muotoiltuja tuotteita. Jos kovetusjärjestelmästä puuttuu riittävä kapasiteetti, koko tuotantovirta voi rajoittua.

Tästä syystä atäydellinen betonilohkojen tuotantolinja tulisi arvioida koordinoituna järjestelmänä eikä vertailemalla yksittäisten koneiden teknisiä tietoja.

Millä järjestelmällä on suurin vaikutus tuotantokapasiteettiin?

Jokaiselle tehtaalle ei ole yhtä vastausta.

Päälohkokone määrittää muovauskyvyn, mutta todellinen tuotantomäärä riippuu koko linjan kapasiteetista ja toimintarytmistä.

Useat tekijät ansaitsevat erityistä huomiota:

•Annostelu ja sekoitus: Voiko järjestelmä tuottaa tarpeeksi betonia vaadituin väliajoin?

•Lohkon muodostus: Voiko kone saavuttaa vaaditun sykliajan ja tuotemäärän muottia kohden?

•Lavojen kierto: Onko käytettävissä riittävästi lavoja jatkuvan tuotannon ylläpitämiseen?

•Kovetus: Voiko järjestelmään ottaa tarvittavan määrän vihreitä tuotteita?

•Kuutiointi ja pakkaus: Voidaanko valmiita tuotteita prosessoida luomatta loppupään ruuhkaa?

Hyödyllinen tapa lähestyä laitteiden valintaa on tunnistaa mahdollinen pullonkaula jokaisessa vaiheessa ennen tuotantolinjan konfiguroinnin viimeistelyä.

3. Miten asiakkaiden tulisi valita oikea betonilohkojen tuotantolinja?

Kaikki valmistajat eivät tarvitse täysin automatisoitua, suurikapasiteettista tehdasta. Oikea tuotantolinja on se, joka vastaa yrityksen todellisia tuotantovaatimuksia ja tukee sen tulevaa kehitystä ilman turhia investointeja.

Ennen tarjousten pyytämistä Asiakkaiden tulee selvittää useita keskeisiä tekijöitä.

3.1 Määritä kohdetuotteesi

Aloita tuotteista, joita aiot valmistaa. Tuotatko pääasiassa onttoja ja massiivilohkoja rakennusta varten? Aiotteko valmistaa katulaattoja, reunakiviä, ruohopäällysteitä tai koristebetonituotteita?

Eri tuotteet voivat vaatia erilaisia ​​muotteja, materiaalikoostumuksia, syöttöjärjestelyjä ja muovausparametreja.

Selkeästi määritellyn tuotevalikoiman ympärille suunniteltu tuotantolinja on helpompi konfiguroida ja arvioida.

3.2 Laske realistiset tuotantovaatimukset

Älä valitse konetta vain siksi, että sen mainostettu kapasiteetti näyttää houkuttelevalta. Laske sen sijaan vaadittu päivä- tai vuorotuotanto odotettujen tilausten, käyttötuntien, tuotteen mittojen ja muottikokoonpanojen perusteella.

Pyydä toimittajia selventämään:

•Kapasiteetin laskennassa käytetyt tuotemitat.

•Tuotteiden määrä muottia kohden.

•Koneen kiertoaika.

•Arvioidut aukioloajat.

•Tuotantooletukset ja käyttöolosuhteet.

•Viittaako ilmoitettu tuotos pääkoneeseen vai koko tuotantolinjaan.

Nämä tiedot tekevät toimittajien vertailuista mielekkäämpiä.

3.3 Arvioi raaka-aineet ja paikalliset olosuhteet

Raaka-aineiden saatavuus vaihtelee huomattavasti alueittain.

Jotkut valmistajat luottavat pääasiassa luonnonhiekkaan ja kiviaineksiin, kun taas toiset käyttävät sopivia teollisuuden sivutuotteita tai kierrätysmateriaaleja osana betonikoostumuksiaan.

Myös ilmasto-oloilla on merkitystä. Korkeat lämpötilat, kosteus, sateet ja vuodenaikojen vaihtelut voivat vaikuttaa materiaalin varastointiin, kosteuden hallintaan, kovetusjärjestelyihin ja tehtaan toimintaan.

Sopivabetonilohkojen valmistuslaitoksen kokoonpano sen vuoksi olisi perustuttava todellisiin paikallisiin tuotantoolosuhteisiin pelkän vakiovarustepaketin sijaan.

3.4 Valitse sopiva automatisointitaso

Automatisoinnin pitäisi ratkaista todellinen toiminnallinen vaatimus.

Puoliautomaattinen linja voi sopia valmistajille, joilla on alhaisemmat tuotantotavoitteet, käytettävissä oleva työvoima tai rajoitettu alkuinvestointibudjetti.

Täysautomaattinen tuotantolinja voi olla tarkoituksenmukaisempi silloin, kun tuotantomäärä, tuotevalikoima, kuormalavojen kierto ja työnhallinta oikeuttavat korkeamman integroinnin.

Kun vertailet kokoonpanoja, ota huomioon koko investointi, mukaan lukien materiaalinkäsittely, kuormalavojen kierto, kovetus, kuutioiminen, pakkaus ja ohjausjärjestelmät.

3.5 Suunnittele tehdasasetelma ennen laitteiden tilaamista

Tehdastila- ja laitejärjestelyt vaikuttavat materiaalivirtaan, tuotteiden käsittelyyn ja tulevaan laajentumiseen.

Tarkista ennen tuotantolinjan vahvistamista:

•Käytettävissä oleva tehtaan pinta-ala ja rakennuksen korkeus.

•Raaka-aineiden varastointi ja toimitus pääsy.

•Laitteiden perusteet ja asennusvaatimukset.

•Kuljetinreitit ja siirtopisteet.

•Kovettumis- ja valmiiden tuotteiden varastointikapasiteetti.

•Sähkö-, vesi- ja paineilmavaatimukset.

•Huoltopääsy ja mahdollinen laajennustila.

Hyvin suunniteltu layout vähentää tarpeetonta materiaalin liikkumista ja tekee päivittäisestä toiminnasta helpommin hallittavissa.

4. Miksi tasapainoinen tuotantolinja on tärkeämpi kuin yksittäinen korkean suorituskyvyn kone

On houkuttelevaa keskittää suurin osa investointibudjetista päälohkojen valmistuskoneeseen. Loppujen lopuksi se on näkyvin laite ja muovausprosessin keskus.

Mutta tuotantolinja on vain niin tehokas kuin sen heikoin toiminnallinen lenkki.

Harkitse tehdasta, jossa on nopea muovauskone, mutta alimitoitettu sekoitin. Kone saattaa joutua odottamaan betonia. Toisella tehtaalla voi olla riittävä sekoitus- ja muovauskapasiteetti, mutta liian vähän tuotantolavaa, mikä rajoittaa kovettumisen läpi kulkevien tuotteiden määrää.

Nämä eivät ole yksittäisiä laiteongelmia. Ne ovat järjestelmätason määritysongelmia.

Tasapainoisen tuotantolinjan pitäisi saavuttaa kolme asiaa:

Tasainen materiaalitarjonta: Annostelun, sekoittamisen ja kuljetuksen tulee tukea muodostuskoneen tuotantorytmiä.

Jatkuva tuotekierto: Lavojen syöttämisen, märkälohkon käsittelyn, kovetuksen ja kuormalavojen palautuksen on toimittava koordinoituna silmukana.

Vastaava loppukapasiteetti: Kuutioimisen, pakkaamisen ja valmiiden tuotteiden käsittelyn on pysyttävä kovettuneiden tuotteiden määrän tahdissa.

Asiakkaille tämä tarkoittaa kokonaisten tuotantokokoonpanojen vertaamista sen sijaan, että katsottaisiin yhden koneen hintaa tai nimelliskapasiteettia erikseen.

5. Miten QGM lähestyy betonilohkojen tuotantolinjan kokoonpanoa

Kun perusjärjestelmät ja niiden suhteet ovat selvillä, seuraava askel on löytää laitevalmistaja, joka pystyy sovittamaan tuotantolinjan tehtaan todellisiin vaatimuksiin.

Yli 40 vuoden kokemuksella betonituotteiden koneteollisuudesta,QGM (Quangong Machinery Co., Ltd.)tarjoaa betoniharkkojen valmistuslaitteita ja tuotantolinjaratkaisuja valmistajille, jotka palvelevat eri markkinoita ja tuotesovelluksia.

Vuonna 2014 QGM osti kokonaan saksalaisen Zenith Maschinenfabrik GmbH:n, jolla oli tuolloin yli 60 vuoden suunnitteluhistoria, ja perusti teknologian tutkimus- ja kehityskeskuksen Saksaan. Tämä toi saksalaisen suunnitteluosaamisen QGM:n laajempiin laitekehitys- ja valmistusvalmiuksiin.

Sen sijaan, että jokaista projektia käsiteltäisiin identtisenä laitepakettina, tuotantolinjan suunnittelussa tulisi ottaa huomioon aiotut tuotteet, raaka-aineet, tuotantotavoitteet, tehdasasettelu ja vaadittu automaatiotaso.

5.1 Laitevaihtoehdot erilaisiin tuotantovaatimuksiin

QGM:n laitevalikoimaan kuuluu useita konesarjoja, jotka on suunniteltu erilaisiin betonituotteiden valmistussovelluksiin.

•ZN-sarja: Täysautomaattiset lohkojen valmistuskoneet, joissa on servokäyttöinen tärinätekniikka ja joustavat tuotantokokoonpanot.

•T-sarja: Suunniteltu usean tuotteen muovaussovelluksiin, säädettävät tuotantoparametrit ja konfiguraatiot erilaisille betonituotteille.

•ZENITH-sarja: Saksalaiset laiteratkaisut, mukaan lukien vakiintunut monikerroksinen tuotantotekniikka, kuten ZENITH 940.

Sopiva kone riippuu kohdetuotteista, vaaditusta tehosta, muotin kokoonpanosta ja tuotantoprosessista.

Esimerkiksi useisiin lohko- ja päällystystuotekategorioihin keskittyvä valmistaja voi asettaa etusijalle joustavat muottikokoonpanot ja säädettävät tärinäparametrit. Monikerrostuotantoa vaativassa projektissa voidaan arvioida erilaista konekonseptia ja materiaalinkäsittelyjärjestelyä.

5.2 Muovaustekniikan integrointi tuotantolinjan automaatioon

Pääkone on vain yksi osa kokonaista valmistusratkaisua.

Projektin konfiguraatiosta riippuen tuotantolinjasuunnitteluun voi sisältyä myös annostelu- ja sekoituslaitteet, materiaalin siirto, lavojen käsittely, kovetusjärjestelyt, kuutioiminen ja niihin liittyvät automaatiojärjestelmät.

QGM:n Intelligent Equipment Cloud Service Platform tarjoaa digitaalisia laitteiden hallintaominaisuuksia, mukaan lukien online-laitteiden seuranta, etäpäivitykset, vian ennustaminen ja diagnoosi, laitteiden kuntoarvioinnit ja toimintatilaraportit.

Nämä toiminnot auttavat valmistajia pääsemään käsiksi laitteiden käyttötietoihin ja tukevat järjestelmällisempää kunnossapidon hallintaa.

Tuotannon näkyvyyttä parantaville tehtaille digitaalinen valvonta voi täydentää jo tuotantoprosessiin integroitua mekaanista ja sähköistä automaatiota.

5.3 Konfiguroinnin tulisi alkaa asiakkaan tuotantovaatimuksista

Sopiva tuotantolinja ei välttämättä ole suurin tai automatisoiduin.

Uudessa tehtaassa ensisijainen tavoite voi olla käytännön tuotantoprosessin luominen, jossa on tilaa tulevalle laajentamiselle. Olemassa olevan valmistajan kohdalla painopiste voi olla materiaalinkäsittelyn parantamisessa, lisätuotetyyppien käyttöönotossa tai valittujen tuotantovaiheiden päivittämisessä.

Kun keskustelet projektista QGM:n kanssa, valmistajien tulee laatia tiedot seuraavista:

•Kohdista betonituotteet ja niiden mitat.

•Vaadittu tuotantomäärä vuoroa tai päivää kohti.

•Saatavilla olevat raaka-aineet ja sekoitusominaisuudet.

•Tehdasmitat ja työmaaolosuhteet.

•Haluttu automaatiotaso.

•Olemassa olevat laitteet, jos projektiin kuuluu päivitys.

Nämä tiedot tarjoavat hyödyllisemmän lähtökohdan sopivan arvioinnin kannaltaautomaattinen betonilohkojen tuotantolinja kokoonpano.

6. Viimeiset ajatukset: Rakenna tuotantojärjestelmä yrityksesi ympärille

Nykyaikainen betonilohkojen tuotantolinja on integroitu valmistusjärjestelmä. Raaka-aineiden käsittely, annostelu, sekoitus, muovaus, kuormalavojen kierto, kovetus, kuutioiminen, pakkaus ja automaatio vaikuttavat kaikki lopulliseen tuotantotulokseen.

Asiakkaiden kannalta tärkein päätös ei ole pelkästään se, mikä lohkovalmistuskone ostaa. Se on, kuinka koko tuotantoprosessi konfiguroidaan niiden tuotteiden, joita he aikovat valmistaa, heidän käytettävissään olevien materiaalien ja markkinoiden vaatiman tuotannon ympärille.

QGM yhdistää betonilohkojen valmistuskokemuksen ZN-, T- ja ZENITH-laitesarjoihinsa palvellakseen erilaisia ​​tuotantosovelluksia.

Suunnitteletko uutta betonilohkotehdasta tai päivitätkö olemassa olevaa tuotantolinjaa? Ota yhteyttä QGM:ään keskustellaksesi kohdetuotteistasi, tuotantovaatimuksistasi ja laitekokoonpanostasi. Hyvin sovitettu tuotantojärjestelmä alkaa tehtaan tarpeiden ymmärtämisestä.

UKK

1. Mitä laitteita tarvitaan täydelliseen betonilohkojen tuotantolinjaan?

Täydellinen betonilohkojen tuotantolinja sisältää tyypillisesti raaka-aineiden varastointi- ja annostelujärjestelmän, betonimyllyn, materiaalin kuljetuslaitteet, lohkonvalmistuskoneen, kuormalavojen käsittelyjärjestelmän, kovetusjärjestelmän, automaattisen kuution, pakkauslaitteet ja keskitetyn ohjausjärjestelmän. Tarkka kokoonpano riippuu tuotantokapasiteetista, tuotevalikoimasta ja automaatiovaatimuksista.

2. Mikä on lohkojen valmistuskoneen rooli tuotantolinjalla?

Lohkojen valmistuskone on keskusmuodostusyksikkö. Se käyttää muotteja, tärinää, puristusta ja hallittua materiaalinsyöttöä betoniseoksien muotoilemiseen tuotteiksi, kuten ontot lohkot, kiinteät lohkot, päällystepalikat ja reunakivet.

3. Miksi kovetusjärjestelmä on tärkeä betoniharkkojen valmistuksessa?

Kovettumisen ansiosta vastamuovatut betonituotteet voivat kehittää vaaditun lujuuden ja kestävyyden sopivissa olosuhteissa. Oikein konfiguroitu kovetusjärjestelmä hallitsee myös tuotteiden varastoinnin, lavakierron sekä vihreiden ja kovetettujen lohkojen liikkeen tuotantolinjan läpi.

4. Tarvitseeko jokainen betonilohkojen tuotantolinja automaattisia lavojen käsittely- ja kuutiojärjestelmiä?

Ei välttämättä. Pienemmät tai puoliautomaattiset laitokset voivat käyttää manuaalista tai trukkipohjaista käsittelyä. Suuremmat automatisoidut tilat sisältävät usein automaattisia kuormalavojen syöttölaitteita, kuljettimia, kovetussiirtojärjestelmiä, kuutioita ja pakkauslaitteita manuaalisen käsittelyn vähentämiseksi ja tuotteiden liikkeen koordinoimiseksi.

5. Kuinka valitsen oikean automaattisen betonilohkon tuotantolinjan?

Aloita määrittelemällä kohdetuotteesi, tarvittava tuotantoteho, saatavilla olevat raaka-aineet, tehdasasettelu ja automaatiovaatimukset. Arvioi sitten kunkin tuotantovaiheen kapasiteetti, mukaan lukien annostelu, sekoitus, muovaus, kuormalavojen kierrätys, kovetus ja kuutioiminen. Koko kokoonpanon tulee vastata käyttövaatimuksiasi sen sijaan, että luottaisi vain pääkoneen nimelliskapasiteettiin.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä